Huevo en Polvo: Cómo el Secado Spray Transforma el Huevo Líquido en un Ingrediente Estable
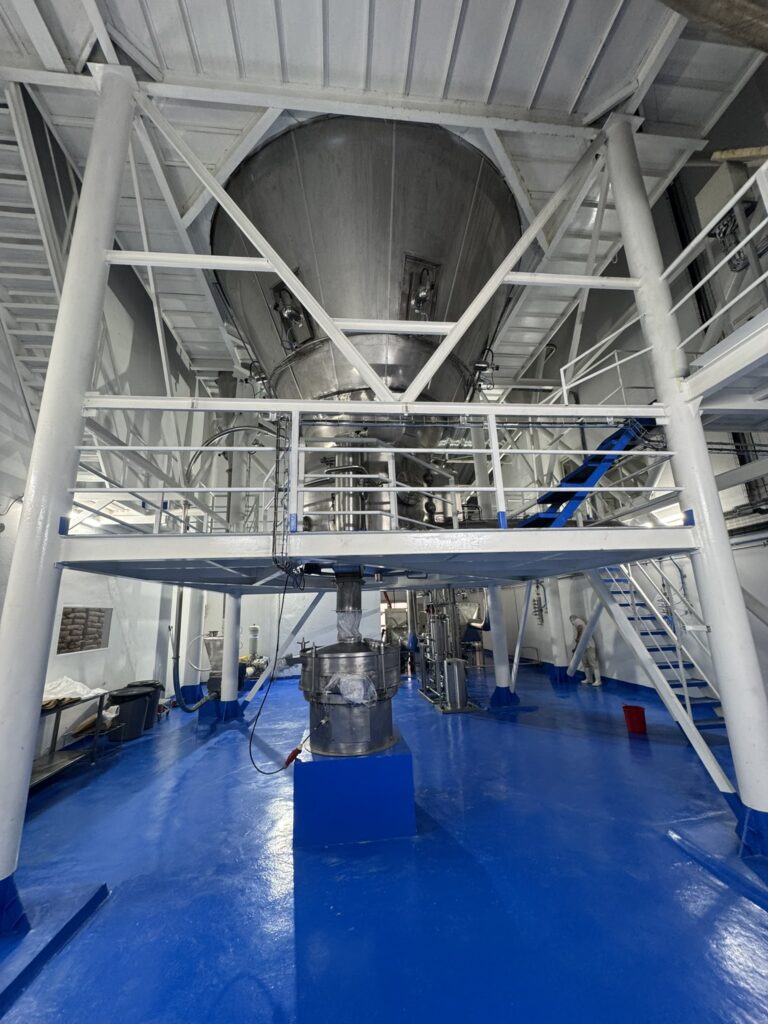
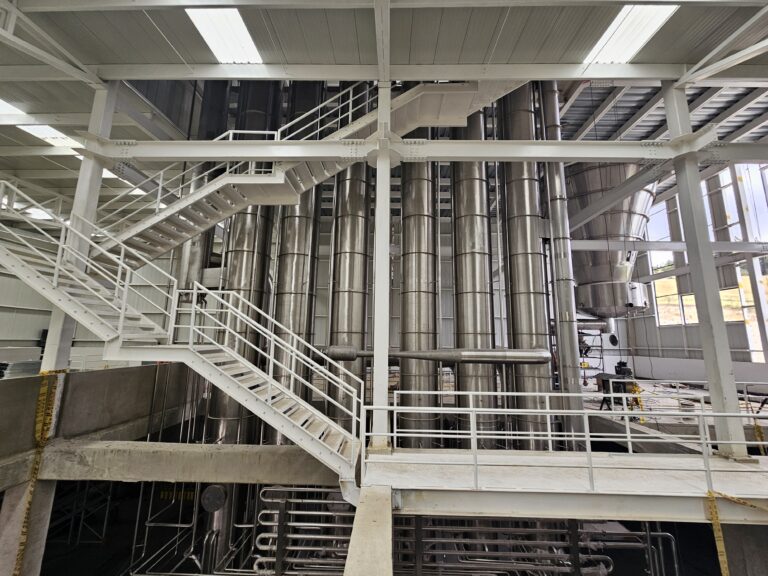
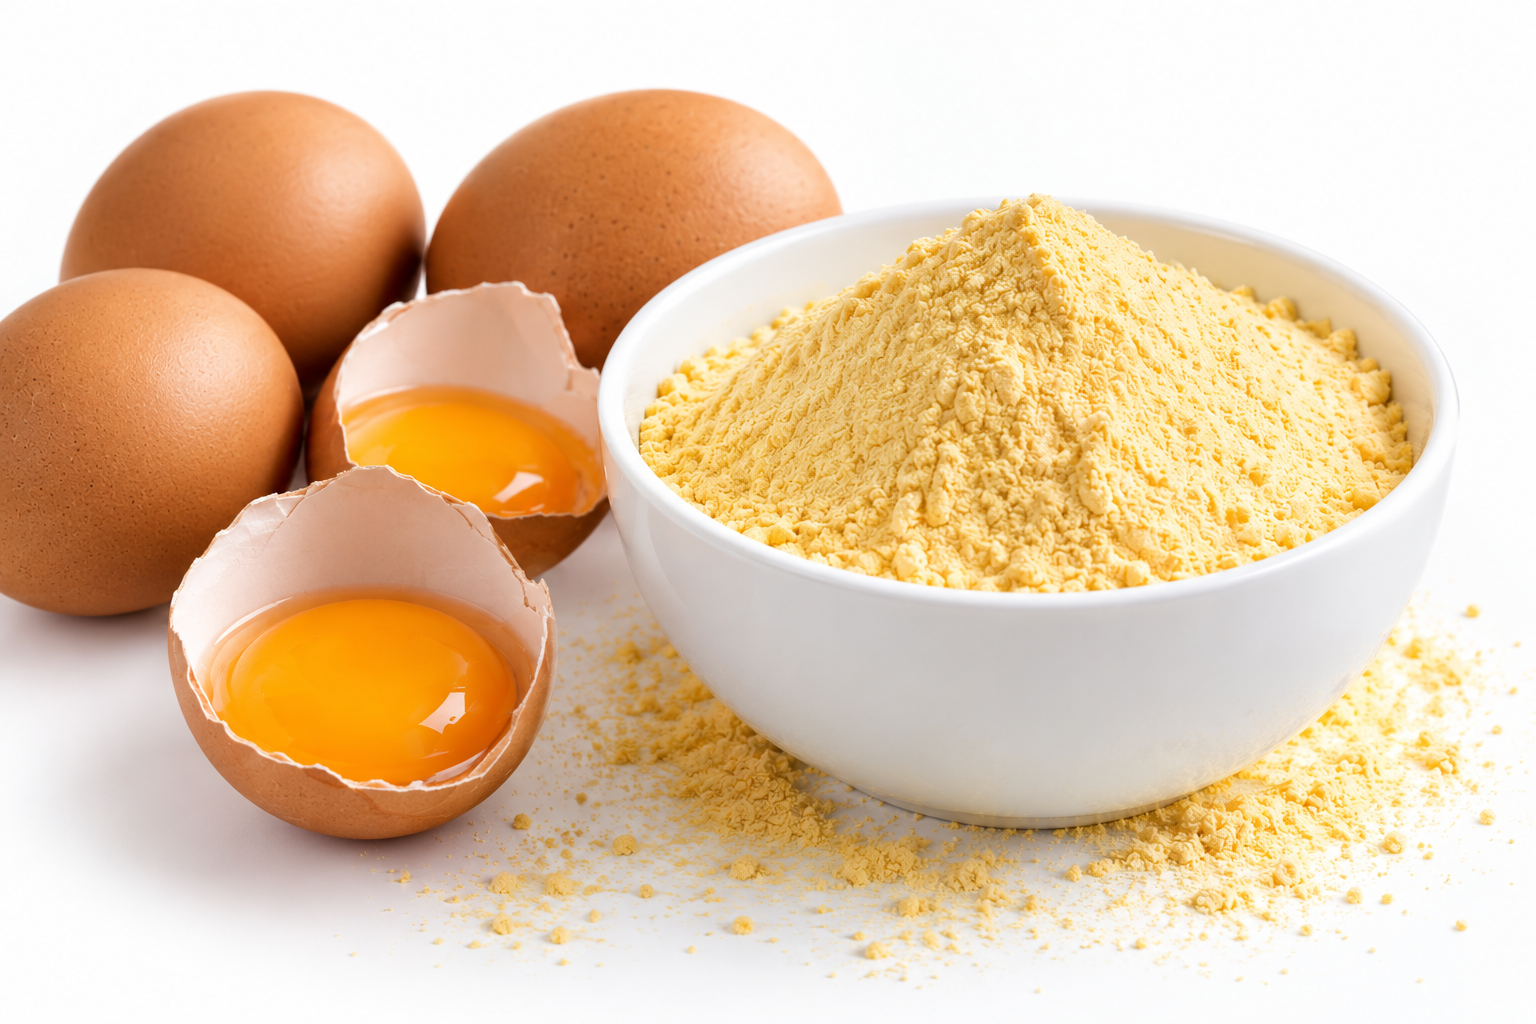
El huevo en polvo es uno de los ingredientes de mayor versatilidad en la industria alimentaria: se usa en panificación, pastas, salsas, nutrición deportiva y alimentos para mascotas. Detrás de esa estabilidad hay un proceso de ingeniería preciso el Secador Spray que convierte un producto altamente perecedero en un polvo seguro, con vida útil de meses y sin necesidad de cadena de frío.
Por qué se seca el huevo en lugar de usarlo líquido
El huevo líquido tiene alta actividad de agua, lo que lo hace vulnerable a contaminación microbiológica y con una vida útil muy corta incluso refrigerado. Al eliminar el agua libre mediante secado spray, se logra:
Estabilidad Microbiológica
Inocuidad garantizada y almacenamiento a temperatura ambiente por meses
Logística Eficiente
Reducción drástica de peso y volumen, reduciendo costos de transporte.
Estandarización
Precisión y dosificación exacta en formulaciones industriales.
EL proceso, paso a paso
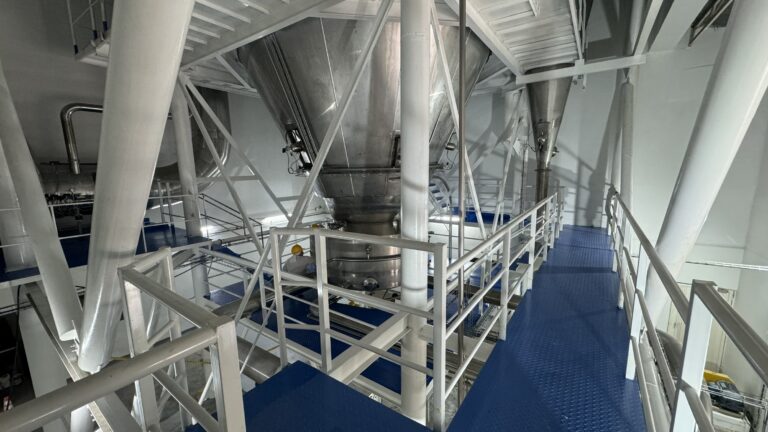
El punto crítico de todo el proceso es la etapa de secado en sí: el huevo es un producto termosensible, y un mal control de temperatura de entrada y salida del aire puede degradar proteínas, oscurecer el color o afectar la solubilidad del polvo final. Por eso el diseño de la cámara de secado y el sistema de atomización deben ajustarse específicamente a este tipo de producto, no aplicarse un equipo genérico.
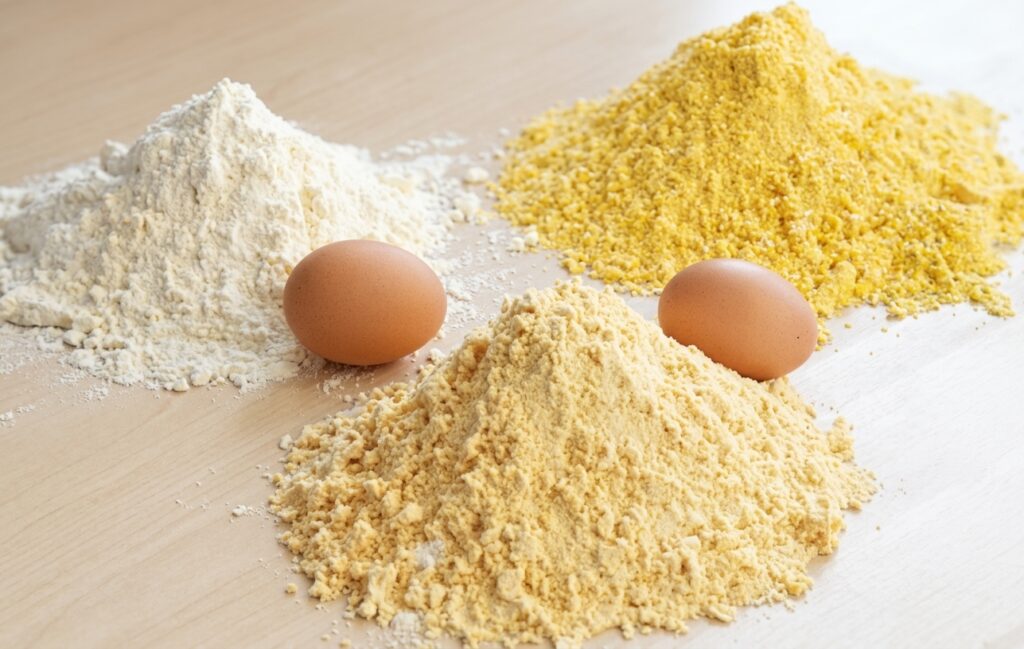
Cada fracción tiene comportamiento distinto frente al calor, lo que impacta directamente en los parámetros de secado que debe manejar la planta.
Variables que definen la calidad del huevo en polvo
|
Variable |
Impacto en el producto final |
|---|---|
|
Temperatura de aire secante |
Preservación de proteínas y color del polvo |
|
Tipo de atomización |
Uniformidad y tamaño de partícula |
|
Humedad residual |
Vida útil y fluidez del polvo |
|
Pasteurización previa |
Seguridad microbiológica |
|
Solubilidad |
Refleja la calidad general del secado |
Una inversión que exige ingeniería de proceso, no solo equipamiento
Para empresas de alimentos en Latinoamérica que evalúan integrar una línea de huevo en polvo ya sea para exportación, nutrición deportiva o abastecimiento industrial el diseño de la planta debe partir del comportamiento específico del producto, no de un catálogo estándar. La integración con líneas de pasteurización, la automatización del control térmico y la trazabilidad lote a lote son las que garantizan consistencia de calidad a escala industrial.
La demanda de huevo en polvo viene creciendo en la región de la mano de la industria de panificación, nutrición deportiva y exportación de ingredientes funcionales. Para empresas de alimentos en Argentina, Colombia, Paraguay, Bolivia, Chile y Ecuador, contar con ingeniería de proceso pensada para las condiciones operativas locales disponibilidad de insumos, normativa sanitaria de cada país y logística regional es tan relevante como la tecnología de secado en sí misma.