Leche en polvo apelmazada: 6 errores del secador spray que la causan
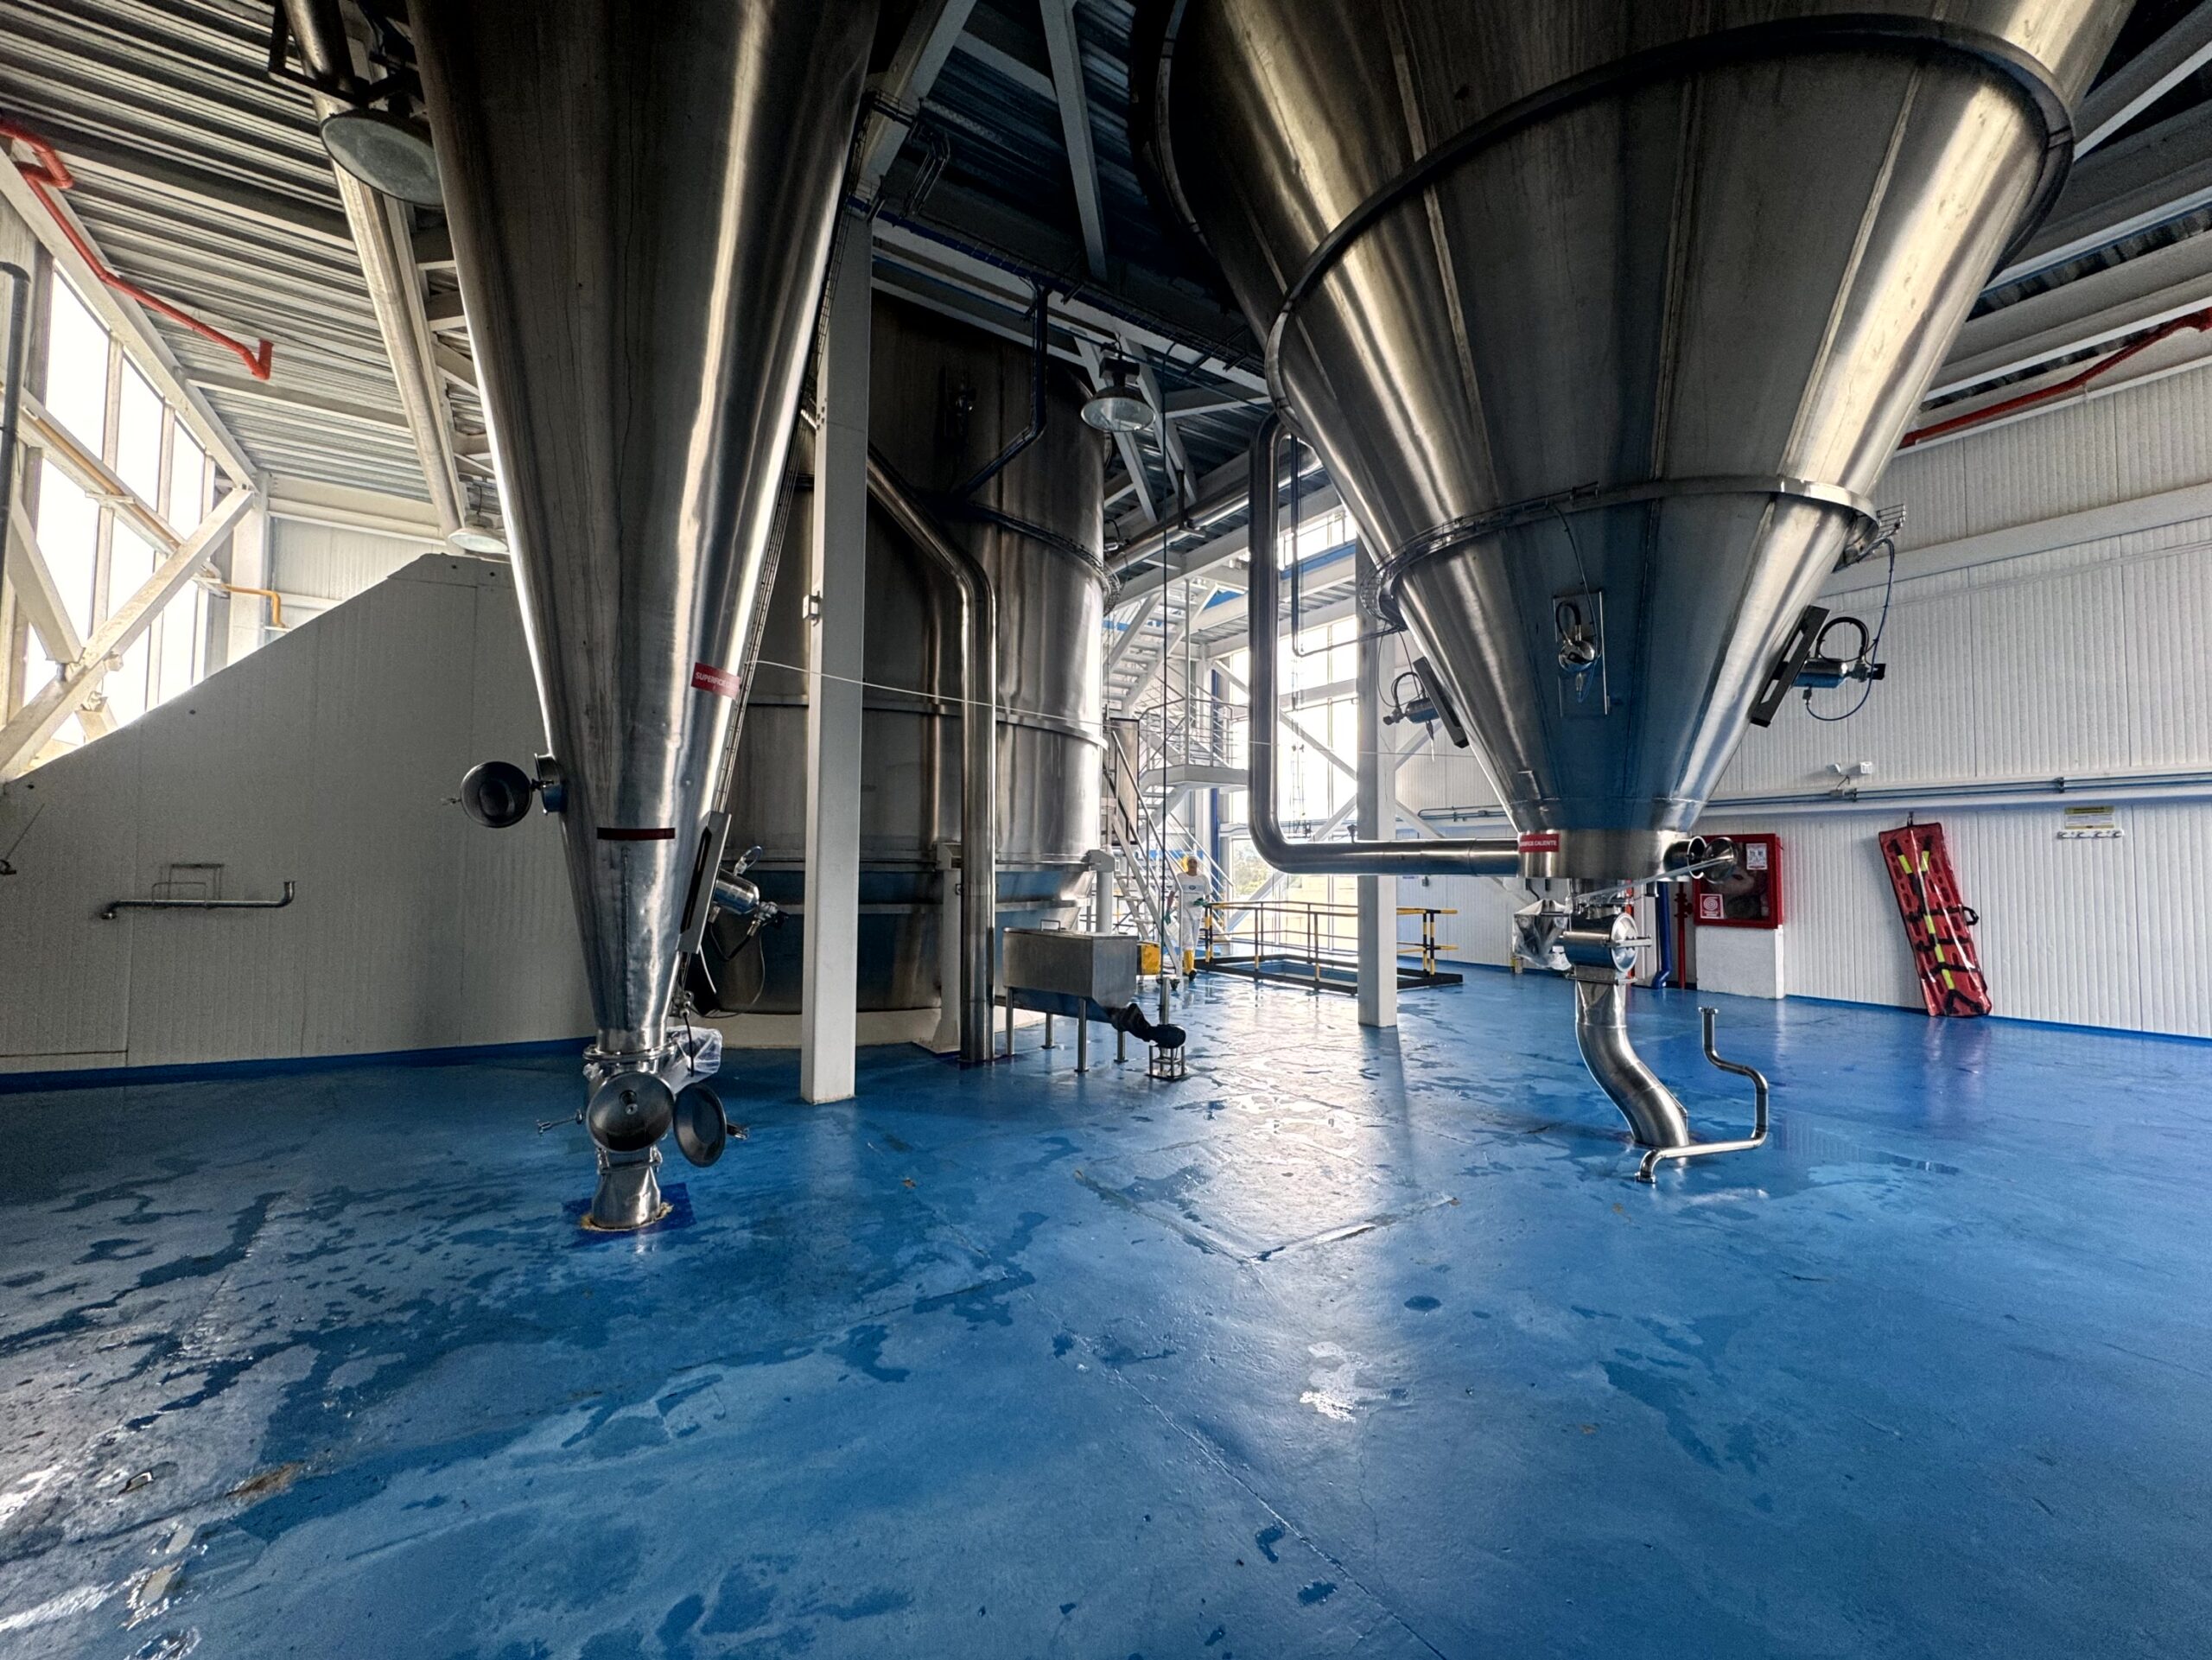
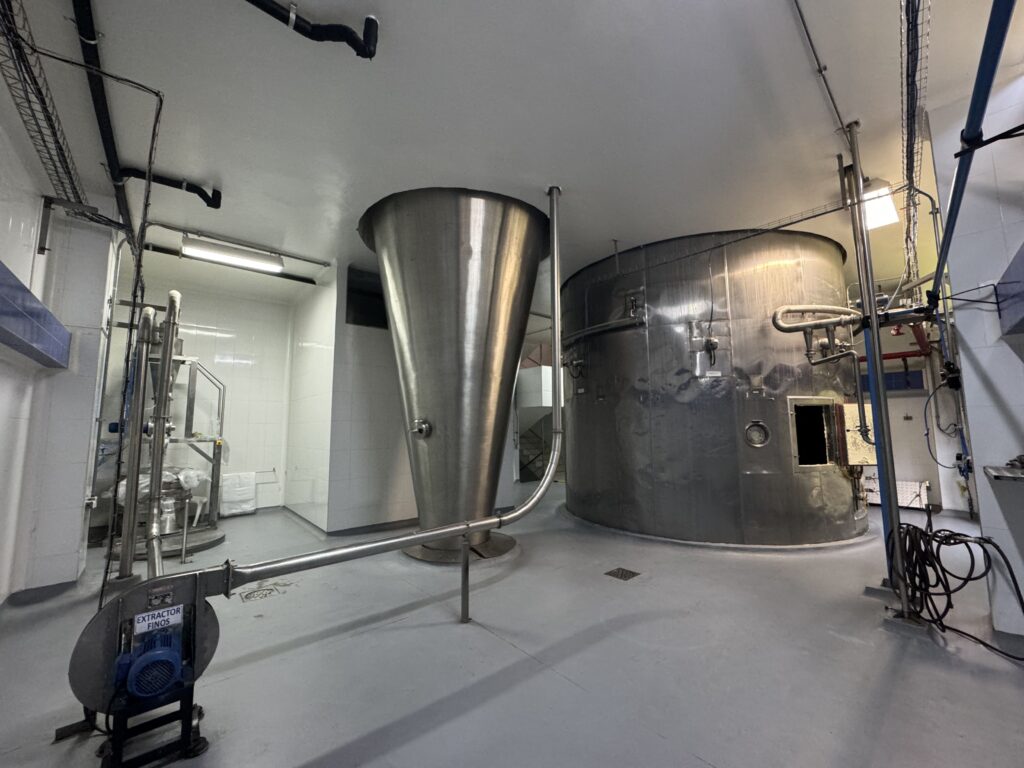
Ante un lote de leche en polvo apelmazada, revisar la bodega y el empaque es necesario, pero no suficiente. Buena parte de la estabilidad del polvo se decide antes: en cómo se opera el secador spray. La combinación de temperaturas de entrada y salida define la humedad inicial del polvo, y esa humedad inicial condiciona su estabilidad durante el almacenamiento.
El secador no es el problema; el problema es operarlo con criterios incompletos. Estos son seis errores de operación que la investigación técnica asocia con pegajosidad, humedad fuera de especificación y, al final, leche en polvo apelmazada.
Qué es la leche en polvo apelmazada y cómo reconocerla
La leche en polvo apelmazada es un polvo que perdió su capacidad de fluir libremente. El proceso avanza en etapas: primero aparecen grumos, luego el polvo se convierte en un sólido aglomerado y, en su estado más avanzado, en un material pegajoso. En cada etapa el producto pierde funcionalidad y calidad.
En planta y en bodega, el problema se manifiesta de varias formas:
El apelmazamiento también funciona como indicador. Detrás de un lote de leche en polvo apelmazada suele haber agua de más, una temperatura demasiado alta para la composición del polvo o lactosa en proceso de cristalización. Las tres condiciones pueden originarse en la operación del secador spray.
Lo que pasa dentro de la partícula
En el secado spray, el agua se retira tan rápido que la lactosa no alcanza a cristalizar y queda en estado amorfo, como un vidrio. Ese vidrio tiene una temperatura crítica: la temperatura de transición vítrea . Por encima de ella, la lactosa amorfa se moviliza como un flujo de alta viscosidad que vuelve pegajosas las partículas.
El agua actúa como plastificante y baja la Tg. Cuando la leche en polvo se expone a más de 10–20 °C sobre la Tg de la lactosa, se vuelve mucho más cohesiva y aumenta su adhesión al acero inoxidable. Por eso cada decisión de operación que deja más agua en el polvo, o lo mantiene caliente, lo acerca al apelmazamiento.
La lactosa no es un componente menor. En la leche en polvo descremada representa alrededor del 51 % del producto, así que su estado físico define buena parte del comportamiento del polvo.
La lactosa amorfa y la cristalina se comportan de forma muy distinta frente al agua: se ha reportado que la lactosa cristalina absorbe aproximadamente 100 veces menos agua que la amorfa. Por eso los polvos con más lactosa amorfa son más sensibles a absorber humedad, formar grumos y apelmazarse.
La cristalización tampoco es una solución espontánea. Mientras la lactosa es amorfa, actúa como un depósito de humedad, y esa agua puede liberarse cuando cristaliza. Además, la pegajosidad inducida por la transición vítrea depende del tiempo: un polvo puede salir del secador fluyendo bien y apelmazarse meses después.
La composición también pesa. Un mayor contenido de proteína reduce la pegajosidad en todas las actividades de agua y retrasa la cristalización de la lactosa. En cambio, en polvos con poca proteína, cristalizar parcialmente la lactosa antes del secado spray aumentó la pegajosidad. Cada formulación necesita, por tanto, sus propios parámetros de secado.
Error 1: controlar solo la temperatura de salida
Es habitual asociar la humedad del polvo con la temperatura del aire de salida, pero esa relación no siempre se cumple. En ensayos con leche descremada en polvo, la humedad se mantuvo cerca de 5,1 % aunque la temperatura de salida varió entre 77 y 87 °C. En otros ensayos, con la salida estable en torno a 86 °C, la humedad del polvo varió entre 4,6 % y 5,2 %.
La variable que sí mostró una relación consistente fue la humedad relativa del aire de salida. Con una humedad relativa de salida cercana a 7 %, el polvo quedó con humedad cercana a 5,1 % y actividad de agua de 0,27, sin importar los demás parámetros. Controlarla es al menos tan importante como controlar la temperatura de salida.
Un segundo hallazgo apunta en la misma dirección: en un secador piloto con leche entera, no fue posible estandarizar la humedad y la actividad de agua del polvo controlando un solo parámetro del equipo.
Error 2: ajustar temperaturas sin pensar en la vida útil
Cada cambio en las temperaturas de secado cambia el producto. En fórmulas lácteas infantiles secadas con entradas de 180 y 200 °C y salidas de 80, 90 y 100 °C, la combinación de temperaturas modificó la humedad, la actividad de agua, el tamaño de partícula y la Tg del polvo recién secado.
El efecto apareció después, en el almacenamiento. A 54 % de humedad relativa, los polvos absorbieron agua, su Tg cayó por debajo de la temperatura de almacenamiento, la lactosa cristalizó, aumentó la grasa superficial y el polvo se apelmazó. Es decir: un ajuste en el secador puede no notarse el día de producción y aparecer durante el almacenamiento (en ese estudio, evaluado a lo largo de seis meses).
Error 3: operar sobre la curva de pegajosidad
La pegajosidad dentro del secador es un fenómeno superficial: aparece cuando la superficie de la partícula supera en cierto margen la Tg de su lactosa amorfa. Ese margen se puede medir para cada producto y llevar a una curva de pegajosidad que relaciona la condición de la partícula con la temperatura y la humedad relativa de salida del secador.
La recomendación técnica es operar por debajo de esa curva para evitar obstrucciones en cámara y ciclón. La pendiente de la curva, además, indica qué tan rápido se vuelve pegajoso el polvo una vez se cruza el punto crítico, y ayuda a decidir qué tan cerca de ese límite se puede trabajar.
Cruzar la curva tiene un costo visible: los depósitos en las paredes de la cámara. Esos depósitos dependen de parámetros como la temperatura del aire de entrada y el caudal de alimentación, que fijan la temperatura y la humedad del aire dentro del secador. A su vez, la acumulación de producto (por ejemplo, en las boquillas) puede gotear sobre la cámara y terminar como partículas quemadas en el producto.
Error 4: ignorar la humedad del aire de entrada
El aire que entra al secador no es constante: su humedad cambia con el clima, a lo largo del día y del año. El aire cargado de humedad reduce la velocidad de evaporación y puede afectar la calidad del producto. Por eso un centro de investigación láctea incorporó el control de humedad del aire de entrada en su secador piloto, precisamente para estudiar y resolver problemas de pegajosidad y bloqueo de planta.
Este punto conecta con el error 1: si la humedad relativa del aire de salida es la variable que mejor predice la humedad del polvo, cualquier cambio en la humedad del aire de entrada que no se compense en la operación termina en el producto. Por eso los parámetros de operación deben revisarse cuando cambian las condiciones del aire ambiente.
Error 5: empacar el polvo caliente
Los polvos que salen de un proceso de secado, aglomeración o recubrimiento suelen recuperarse tan calientes que es necesario o conveniente enfriarlos antes de almacenarlos, empacarlos o procesarlos. Empacar el polvo caliente lo mantiene más cerca de la condición en la que la lactosa amorfa se vuelve pegajosa.
El enfriamiento tampoco se puede hacer con cualquier aire. La leche en polvo es higroscópica, y cuando se enfría a 20 °C o menos, lo convencional es reducir primero la humedad del aire ambiente antes de usarlo como aire de enfriamiento y fluidización. Enfriar con aire húmedo puede devolverle al polvo la humedad que el secador le quitó.
Error 6: reincorporar finos sin control y descuidar la emulsión
Los finos que se recuperan en los ciclones no siempre salen igual de secos. En la producción de leche entera y descremada, los finos de un ciclón pueden tener una humedad tan alta que conviene reincorporarlos al inicio del secador vibrofluidizado, mientras que los de otro ciclón pueden estar lo bastante secos para mezclarse con el producto final. Devolverlos todos al mismo punto, sin revisar su humedad, introduce partículas fuera de especificación en el lote.
En la leche entera hay un factor adicional: la grasa en la superficie de la partícula. Esa grasa forma capas hidrofóbicas y puentes débiles entre partículas, que aceleran su aglomeración y reducen la fluidez. La mejor vía para evitar la grasa libre superficial es estabilizar la matriz de la emulsión láctea antes de atomizar y secar.
Después del secador: qué le pasa al polvo en la bodega
Un polvo bien secado todavía puede convertirse en leche en polvo apelmazada si el almacenamiento no lo protege. La leche en polvo es higroscópica: absorbe agua y también olores del ambiente, por lo que requiere un empaque que la proteja.
La humedad relativa del ambiente define qué tan rápido cambia la lactosa. En leche descremada, entera y rellena con grasa almacenadas a 25 °C durante cuatro meses, la lactosa se comportó así:
| Humedad relativa a 25 °C | Estado de la lactosa tras 4 meses |
|---|---|
| 23 % | Permaneció amorfa |
| 40 a 58 % | Cristalizó, principalmente como α/β-lactosa |
| 75 % | Cristalizó como α-lactosa monohidratada |
Esa cristalización deteriora la reconstitución del polvo. En fórmulas lácteas infantiles almacenadas durante seis meses a 22 °C y a 40 °C, la exposición a 54 % de humedad relativa aumentó la absorción de agua, llevó la Tg por debajo de la temperatura de almacenamiento, indujo la cristalización de la lactosa, aumentó la grasa superficial y produjo apelmazamiento. Ese mismo estudio mostró que las temperaturas usadas en el secador spray condicionan esa estabilidad, a través de la humedad inicial del polvo.
Cómo diagnosticar el origen de la leche en polvo apelmazada
Antes de cambiar parámetros, conviene medir. Estas son las variables que la investigación técnica usa para entender el problema:
Con estos datos se puede distinguir si el problema nació en el secado, en el enfriamiento o en el almacenamiento.
El lecho fluidizado: de punto crítico a aliado
El lecho fluidizado aparece dos veces en esta historia: como enfriador y como aglomerador. Bien operado, ayuda a prevenir la leche en polvo apelmazada.
Como aglomerador, el lecho rocía agua o una solución aglutinante sobre las partículas para volver pegajosa su superficie; las partículas chocan, forman puentes y se secan. El resultado son aglomerados más grandes y porosos, con mejores propiedades instantáneas. El crecimiento de esos aglomerados depende sobre todo de la cantidad relativa de agua rociada en el lecho.
La aglomeración también se usa para reducir el apelmazamiento durante el almacenamiento, y el tamaño de partícula influye directamente en la fluidez: en polvos con 1 % y 26 % de grasa, aumentar el tamaño de partícula mejoró la fluidez de forma significativa.
El lecho fluidizado también se ha estudiado para cristalizar la lactosa de forma controlada. En un estudio preliminar, leche descremada en polvo tratada en un lecho fluidizado agitado, con temperatura y humedad del aire controladas, resultó más estable que el polvo original.
La clave está en el control: el mismo mecanismo de pegajosidad superficial que permite aglomerar es el que, fuera de control, produce grumos y depósitos.
Checklist para evitar leche en polvo apelmazada
Preguntas frecuentes sobre la leche en polvo apelmazada
Operar bien el secador es parte del diseño
Un polvo estable no depende solo del equipo, sino de que la línea se diseñe, se ponga en marcha y se opere con estas variables bajo control. En IAF Ingeniería fabricamos en Colombia la línea completa: evaporadores, cámaras de secado spray y lechos fluidizados. También hacemos la ingeniería, la puesta en marcha y la asistencia técnica.
¿Tienes leche en polvo apelmazada, con baja fluidez o con humedad fuera de especificación? Escríbenos y revisemos juntos la operación de tu secador.